
PVC-skumskiva– även känd som Celuka-bräda, Forex-bräda eller expanderad PVC – finns överallt. Reklam, möbler, inredning, förpackning. Det är ett material som har hittat sin väg in i nästan alla branscher. Men om maskinen du köper faktiskt kan producera stabil, högkvalitativ kartong konsekvent handlar aldrig om vad utrustningen heter. Det handlar om huruvida du förstår hur man väljer det, ställer in det och underhåller det.
Extrudern tar in pulver och matar ut ark. När som helst i denna process, om något är avstängt, kommer produkten att visa det – högt och tydligt.
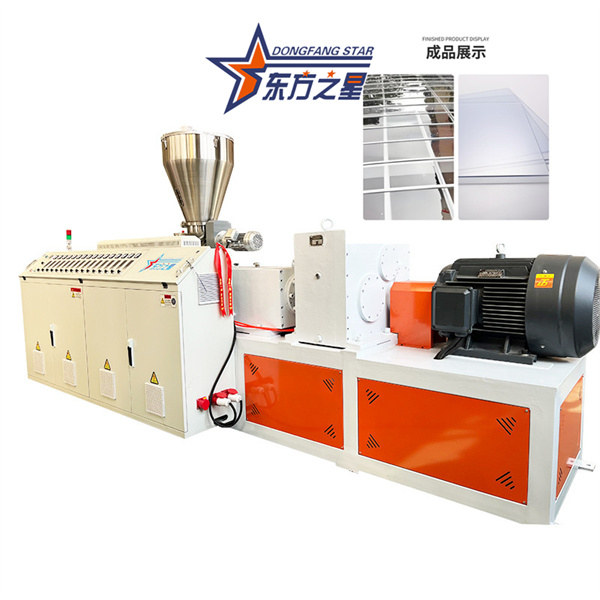
En extruderingslinje av PVC-skumskivor är i sin kärna en konisk dubbelskruvextruder parad med en hel nedströmslinje. Varför konisk dubbelskruv? Eftersom PVC-pulver har dålig termisk stabilitet. En enkelskruvsextruder genererar för mycket friktionsvärme - pulvret börjar brytas ned innan det ens smälter. Den koniska dubbelskruven undviker å andra sidan överdriven friktionsvärme under extrudering, vilket förhindrar smältsönderdelning. Den levererar stabil produktion, bra blandning och utmärkt plastering, vilket gör den till det bästa valet för tillverkning av hårda PVC-produkter.
När du väljer utrustning, börja med kapacitet och produktspecifikationer. Produktionen per timme beror på extrudermodellen. I en typisk konfiguration producerar en SJZ80/156 huvudextruder tillsammans med en SJZ65/132 co-extruder 400–500 kg/timme, med skivbredder från 1220 mm till 2050 mm och tjocklekar från 3 mm till 30 mm. För tjockare skivor (20 mm och högre) behöver du en extruder med högre vridmoment. Ju bredare brädet är, desto mer krävande blir formdesignen och kylkalibreringssektionen - det här är inget du kan fejka med en generisk maskin.
Nedströmsledningen är lika kritisk. Extrudern är bara hjärtat. Kalibreringsbordet, kylställen, utdragningsenheten och skärstationen bestämmer skivans planhet och dimensionella noggrannhet. När du köper utrustning, spendera mer tid på att utvärdera hela linjen och mindre tid på att titta på flashiga huvudextruderspecifikationer.
Det vanligaste kvalitetsproblemet i PVC-skumskivor är sprödhet - skivor som lätt knäpper. Mer än 90 % av problem med kortbrott går inte tillbaka till formuleringen, utan till dålig plastering.
Plastisering är den process där PVC-pulver värms upp och skärs inuti skruven, vilket gör att molekylkedjorna öppnas helt och trasslar ihop sig. Om plasteringen är ofullständig är skivans insida som en dåligt knådad deg - lös, saknar seghet och benägen att gå sönder.
För att bedöma plastering, lita inte på känsla eller utseende. Titta på huvudextruderns motorström.
För låg ström: Otillräcklig plastering. Materialet är för "halt" och har inte bildat en trögflytande smälta - det har inte bearbetats ordentligt.Om strömmen är för låg, skynda dig inte att ändra formuleringen. Öka temperaturen i zon 3 och 4 – plasterings- och kompressionssektionerna – med 2–3°C. Smältviskositeten kommer att stiga, skruvmotståndet ökar och strömmen kommer upp. Efter att ha justerat temperaturen, vänta 15–20 minuter för att systemet ska stabiliseras, observera den aktuella förändringen och finjustera i små steg tills strömmen stabiliseras nära målvärdet.
Temperaturkontroll för extrudering av PVC-skumskivor är notoriskt noggrann. Om temperaturen är för hög skummar materialet i förtid inuti trumman, vilket orsakar smältbrott och en grov skivyta. Om den är för låg är plasteringen ofullständig och skivans yta blir ojämn.
Hela linjens temperaturkontroll följer i allmänhet tre zoner:
| Zon | Plats | Princip |
|---|---|---|
| Uppvärmningszon | Före ventilationsporten (matningsdel + kompressionsdel) | Något högre temperatur, snabb värmetillförsel |
| Zon med konstant temperatur | Efter ventilationsporten (ventilationssektion + doseringssektion) | Skjuvvärme är redan tillräckligt; både värme- och kylstyrning behövs |
| Temperatur-underhållszon | Matrishuvud, adapter och formkropp | Något lägre än extruderingssektionen för att bibehålla smälthållfastheten |
För hård strängsprutning av PVC-skivor med lågt skum, föreslår forskning en referensprocess: skruvhastighet 38–42 rpm, formtemperatur 180–190°C, vilket resulterar i lägre skivdensitet och bättre cellstruktur. Men detta är bara en referens. Den faktiska produktionen måste justeras utifrån utrustning, formulering och produkttjocklek.
Matristemperaturen är särskilt problematisk. För låg, och smältan tappar elasticitet, vilket gör att skivan går sönder. För hög, och smältstyrkan sjunker, bubblor spricker och brädets yta utvecklar tomrum.
Extruderingstryck är nyckeln till framgångsrik skumning. Med tillräckligt tryck blir bubblorna fina och täta. Med otillräckligt tryck blir bubblorna stora och ojämna, och skivans yta blir lidande. Huvudmotorströmmen och munstyckstrycket är tillförlitliga indikatorer för temperaturkontroll: när plasteringen är bra är både ström och tryck stabila. När plasteringen är dålig, fluktuerar trycket och strömmen är instabil.
Skruvhastigheten spelar också roll. Högre hastighet innebär högre effekt, men smälttemperaturen stiger snabbt och processkontrollen blir mer krävande. Skumningen är dock mer enhetlig och ytkvaliteten är bättre. För låg hastighet betyder dålig plastering, låg effektivitet och en grov skivyta. Dessutom måste uppehållstiden för materialet i cylindern och formen övervakas: för kort och jäsmedlet sönderdelas inte helt, vilket resulterar i högre skivdensitet; för lång, och överskumning uppstår, vilket försämrar de mekaniska egenskaperna.
En extruder är byggd för att bearbeta material. Men om du inte underhåller det kommer det att äta upp din vinst istället.
Regelbunden rengöring av rester: PVC-harts som finns kvar på skruvar, tunnor och formar hårdnar med tiden, blockerar flödesvägar och sliter på komponenter. Efter avstängning och kylning, demontera relevanta delar och rengör dem med den av tillverkaren rekommenderade spolmassan eller mjuka verktyg. När du rengör skruven, sänk huvudhastigheten till cirka 5 rpm för att minimera slitage och använd tryckluft för att blåsa genom matningsporten och avluftningsöppningen upprepade gånger.
| Symptom | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Brädan är spröd, går lätt sönder | Dålig plastering; låg motorström | Öka zon 3–4 temperaturer med 2–3°C; vänta 15–20 minuter |
| Grov brädyta | Matristemperatur för hög eller för låg; smältfraktur | Justera formtemperaturen i små steg (±2°C åt gången) |
| Ojämn bubbelstruktur | Otillräckligt extruderingstryck; trycksvängningar | Kontrollera formens temperatur; kontrollera skärmpaketet för blockering |
| Fluktuerande motorström | Instabil plastering; inkonsekvent utfodring | Kontrollera matningssektionens temperatur; verifiera materialinmatningens konsistens |
| Skivtjockleksvariation | Ojämn avdragshastighet; dö läppgap inte enhetlig | Justera avlämningshastigheten; kontrollera munstycksjusteringsbultarna |
| Vattenläckage i kylsektionen | Slitna tätningar; lösa beslag | Byt ut tätningar; dra åt kylledningsanslutningarna |
Extruderingstekniken för PVC-skumskivor är mogen. Ramen, skruvarna och temperaturkontrollsystemen – alla tillverkare bygger dem. Skillnaden ligger i om du, efter att du fått utrustningen, kan ställa in de fyra variablerna – temperatur, hastighet, tryck och formulering – för att fungera tillsammans baserat på dina specifika förhållanden på verkstadsgolvet.


